
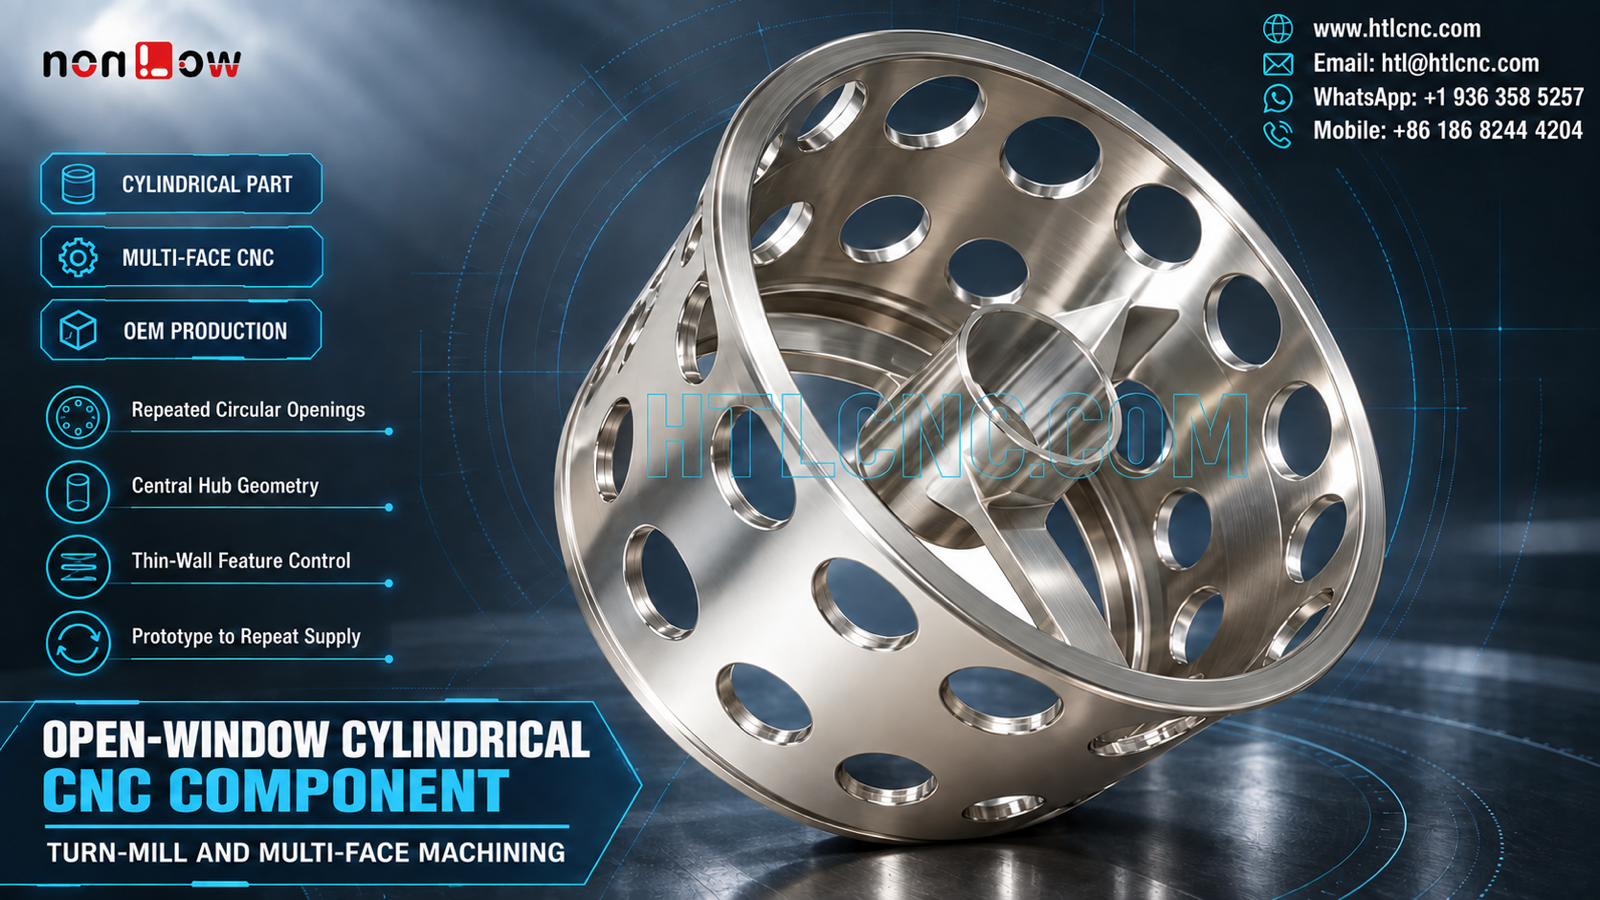
多孔圆筒件CNC加工的难点,不在于单独加工一个圆孔或一个外圆,而在于材料逐步去除后,中心轮毂、外圆环、筒壁和重复开窗能否继续保持图纸要求的相对关系。图中零件可见宽圆环、开放式圆筒壁、重复圆形开窗、内部支撑和中心轮毂或轴状结构。照片不能确认材料牌号、热处理、表面工艺、公差、受力、转速或最终用途,正式评估必须以受控2D图纸、STEP/STP模型和技术规范为准。深圳红太狼科技有限公司可为国内研发团队、设备厂商和项目采购提供非标圆筒件来图加工、样件试制、小批量和稳定返单。
先确认中心轮毂和外圆环谁是功能基准
零件呈圆筒形,不代表外圆一定是装配基准。项目评审应确认中心轮毂、外圆环、端面或其他特征中,哪一项负责定位,哪一项与配合件形成间隙或同轴关系。图纸还应说明关键尺寸从什么基准测量,以及同轴度、跳动、位置度或轮廓度等要求是否适用。
若有装配模型,建议一并提供,便于判断轮毂轴线、端面贴合、工具进入和检测空间。仅凭照片或未标注功能的三维模型报价,容易把方便加工的表面误当成功能基准。
样件阶段要观察开窗后的变形
重复圆孔会持续削弱筒壁刚性。毛坯或粗加工状态下测量稳定,不代表开窗完成后仍能保持相同圆度、壁厚和端面关系。样件阶段可在粗加工、开窗和精加工等关键节点安排测量,观察材料释放和夹紧力变化是否影响零件。
具体工序可能保留临时支撑、采用分散走刀、降低局部切削负荷,或把关键精加工安排在结构稳定之后。方案必须结合材料、壁厚、毛坯形式、公差和批量制定,不能仅根据外观选择固定路线。
重复圆形开窗要同时控制分布与边缘
采购资料应定义开窗直径、数量、角度间距、轴向位置、边缘倒钝和与中心轴线的关系。每个孔径合格并不代表整圈分布正确;如果孔组需要围绕功能轴均匀排列,检测也应从同一基准体系出发。
每个开窗都有内外两侧边缘。去毛刺时既要清除内侧残留,也要避免过度倒圆导致壁厚或孔径变化。若有交叉区域、盲区或外观要求,应在图纸中说明允许的边缘状态和验证方式。
中心轮毂、内支撑与筒壁的关系
中心可见轮毂或轴状特征,并通过内部支撑与外部结构连接。其直径、台阶、孔、螺纹、配合长度和支撑厚度必须由图纸定义。若轮毂与外圆环共享轴线,可尽量在共同找正状态下完成关键圆柱面,减少多次基准转移误差。
内部支撑附近可能存在断续切削、刀杆避让和局部刚性变化。编程前应结合三维模型检查刀具、刀柄与已加工表面的安全间隙,并区分功能面、普通面和禁止夹伤的外观面。
车铣复合、四轴还是五轴,要按图纸选择
外圆、端面和中心轮毂具有回转特征,重复开窗与内部局部结构则可能需要铣削。根据尺寸、装夹、精度和数量,可采用数控车削加多次铣削、带动力刀具的车铣复合、四轴分度或五轴加工。机床轴数本身不是质量结论,关键是基准如何建立、翻面后如何传递以及工序间如何复核。
若采用多台设备,应明确转序定位面和中间检验项目;若采用车铣复合,也要评估刀具可达性、支撑和排屑。可参考定制数控加工服务了解来图评审与试样流程。
首件检测围绕“圆轴线”组织
首件记录可覆盖总外径和长度、圆环宽度、筒壁轮廓、轮毂直径与台阶、端面关系、开窗尺寸与分布、内部支撑,以及图纸指定的跳动、位置或轮廓要求。根据空间和公差,可组合使用外径量具、深度和高度量具、塞规、影像仪、圆度设备或三坐标。
测量基准必须与图纸一致。若只从方便接触的非功能边测量开窗,可能得到单项合理却不能反映真实装配关系的数据。报告应记录料号、版本、生产批次、材料批次和对应测量设备。
材料与表面处理不能从银色外观推断
图片中的高反光金属外观不能证明具体合金、热处理、镀层、钝化、氧化或抛光工艺。采购方应提供准确材料标准、状态、替代规则、材质证明范围,以及表面处理标准、尺寸余量、遮蔽区域和外观等级。
如果表面工艺会增加或去除材料,应说明关键尺寸按处理前还是处理后验收。轮毂配合面、端面和开窗边缘可能需要遮蔽或处理后复检;对光泽和纹理有要求时,建议保留批准样或限度样。
先试装,再锁定批量工艺
样件应使用真实配合件或客户认可的检具验证轮毂定位、端面贴合、外圆间隙、开窗分布、边缘状态和装配可达性。如测试后调整轮毂、外圆环、孔组、支撑或表面要求,2D图纸和三维模型应同步升版。
转入批量后,可锁定程序版本、夹具定位、关键刀具、首件项目、抽检频次和批准外观标准。旧程序、旧检验表和旧在制品应隔离,避免不同孔组或轮毂版本混入当前订单。
包装与返单管理要保护圆环和薄壁
开放式圆筒结构的圆环和精加工端面容易在运输中碰伤。可根据实际几何和表面要求采用保护膜、隔片、单件袋、套筒或成型托盘,避免零件之间直接接触。标签应标明料号、版本、数量和生产批次。
年度需求、分批数量、交付地点和交期窗口有助于统筹材料、机台、外协表面处理和检测资源。对连续返单项目,建议保留首件基准数据和批准样,便于不同批次之间比较。
多孔圆筒件询价资料清单
请提供受控2D图纸和STEP/STP文件、装配方向或配合模型、准确材料、样件和批量数量、年度需求、功能轴线与基准、轮毂和圆环要求、开窗数量与分布、筒壁和支撑结构、公差、边缘处理、表面工艺、外观与遮蔽区域、检验记录范围、包装方式和交期。资料尚未完整时,也可先发送零件照片、主要尺寸和项目阶段,通过网站微信工程师入口沟通可制造性和试样计划。
网站:www.htlmake.com
邮箱:HTLCNC@163.COM
手机:18682444204
微信:可通过网站“微信联系工程师”入口扫码沟通。