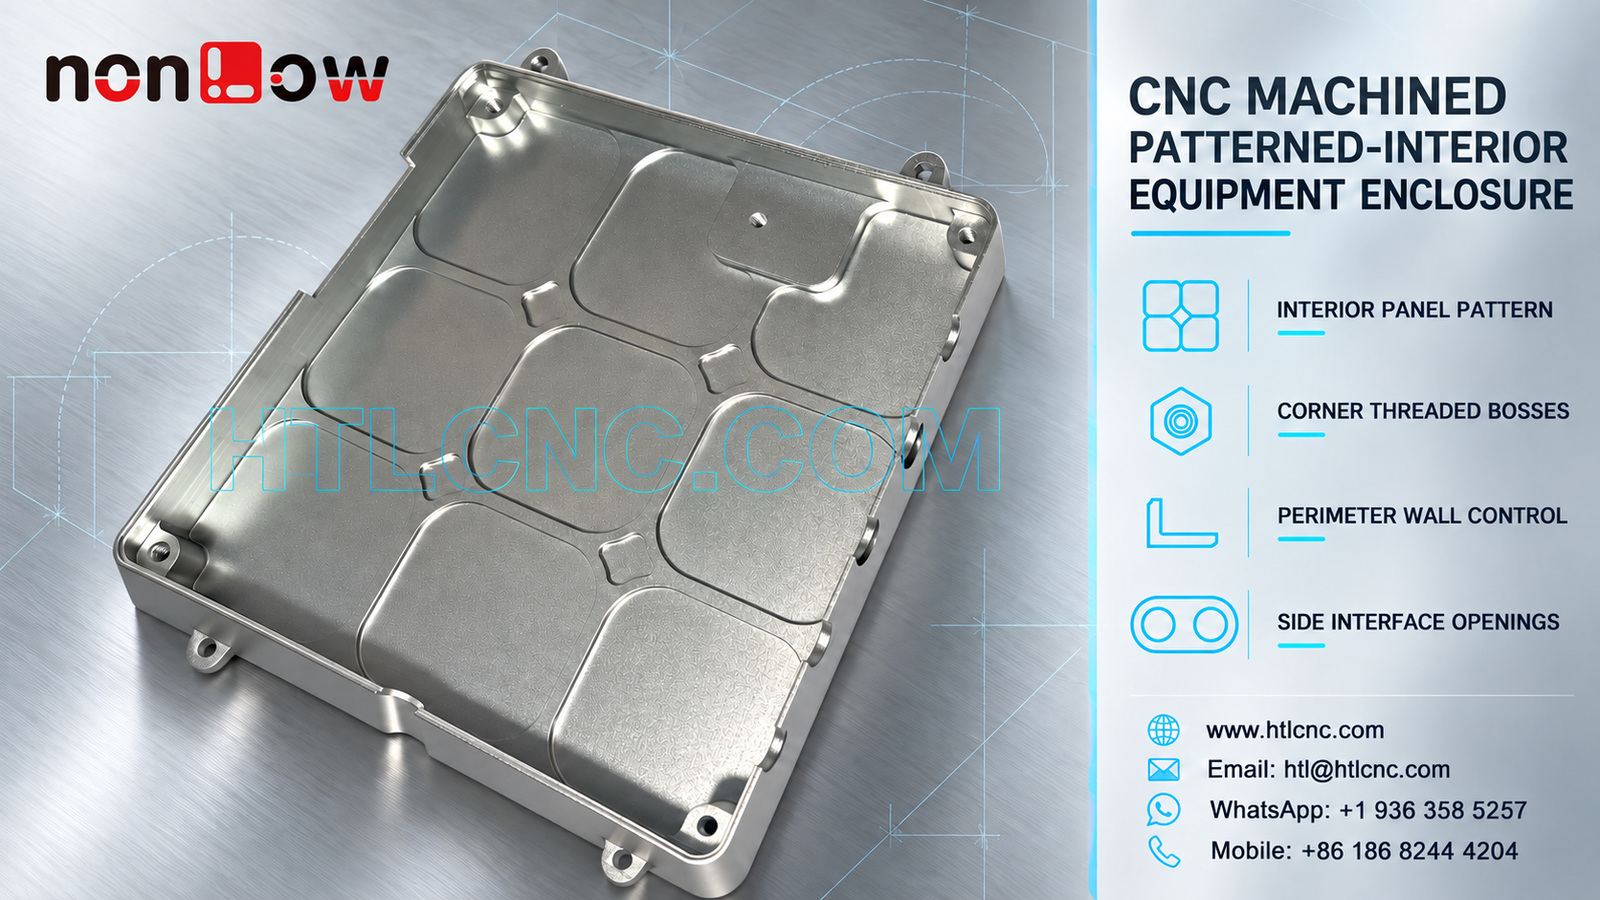
内腔纹路设备外壳定制加工的难点,不在于把一块金属加工成“盒子”,而在于让内腔纹路、角部螺纹柱、周边壁、外侧安装耳和侧向开口在装配时保持同一套位置关系。本组实物可见一件矩形壳体,内底面有连续圆角分区纹路,四角附近设有螺纹柱,周边为连续立壁,外侧可见安装耳与侧面开口。照片不能证明材料牌号、毛坯路线、密封等级、电磁性能、承载要求、表面处理或最终用途,深圳红太狼科技有限公司会以客户受控图纸、STEP/STP模型和配合件资料为准。
先把壳体放进装配关系里,再谈加工报价
研发或采购询价时,建议先标明主安装面、盖板或配合件落位面、角部紧固方式、侧孔连接对象、外侧安装耳方向及内部器件禁入区。若只提供单件模型,加工方无法判断哪些尺寸用于定位,哪些只是让位,也无法合理分配公差。
资料包应包含2D图纸、STEP/STP文件、准确材料及状态、样件数量、后续批量和年用量、关键公差、表面处理、首件报告范围、包装、交期和收货地点。涉及防水、散热、屏蔽、结构强度或环境试验时,请提供已确认的测试方法与判定标准,不能根据外观照片推断。
角部螺纹柱要按整套紧固关系复核
角部螺纹柱不仅是四个独立螺纹孔。柱面高度、螺纹轴线、孔位、入口倒角以及与周边贴合面的距离,都会影响盖板或配合件能否平稳锁紧。图纸需写明螺纹规格、有效深度、底孔要求、是否使用螺套,以及表面处理后是否需要回牙或通止规检验。
样件阶段可把对应盖板孔系、紧固件和装配顺序一起送检。除逐孔使用螺纹规外,还应检查四角孔位相对主基准的整体位置,避免单孔合格但整组紧固时出现偏斜。
内底分区纹路应按一个整体图形管理
实物内底呈现多组圆角矩形分区及连接细节。无论这些纹路最终承担何种功能,都应在受控模型中给出完整轮廓,并明确哪些边界影响器件避让、支撑或装配。若每一格都从不同的临时边单独标注,容易形成尺寸链累积和检验争议。
对功能较低的区域,不宜仅为追求“看起来一致”而设置过紧轮廓度。首件报告可按客户编号输出关键分区的位置、深度、圆角和相邻余量,并把整组纹路统一关联到装配基准。
周边壁加工后要看松夹状态
较大的内底与连续周边壁在去料和松夹后可能发生状态变化,具体程度取决于材料、毛坯、壁厚、余量和装夹方式。工艺评审会关注粗加工是否均衡、夹紧力是否落在稳定区域、壁面与底面何时精加工,以及中间工序是否需要复测。
平面度、平行度、垂直度和轮廓度解决的装配风险不同,应由图纸按实际功能选择。若零件具有一定可挠性,检验文件还要写明自由状态还是规定支撑状态,不能用治具把壳体强行压平后替代真实结果。
侧向开口与内腔特征必须共用基准
侧面可见开口及外部接口细节,但照片不能确认它们是通孔、螺纹孔、沉孔还是连接器窗口。图纸应完整定义直径或轮廓、轴向、深度、螺纹、边距、倒角以及相对内腔与安装面的坐标关系。配合较紧时,最好同时提供连接件或相邻件模型。
根据公差、数量和刀具可达性,可采用受控三轴翻面、第四轴定位、多轴设备或专用夹具。通过非标定制数控加工服务评审时,工程人员重点核对每次翻面如何恢复基准、侧孔是否受周边壁遮挡,以及检具能否进入测量区域。
装夹区和刀具路径不能挤压薄壁
角部柱、连续立壁和外侧安装耳会限制夹持与刀具接近。夹具应避开容易变形的壁口,并确保粗加工切削力不会通过窄小区域传递。深处加工优先使用足够刚性的短刀,必要时分阶段换刀,并持续清除角落切屑,减少二次划伤。
若内部器件靠近壁面,研发端应给出器件包络和装配工具空间。这样工艺端才能判断圆角、壁根过渡、刀具直径和清角方式是否满足真实装配,而不是在样件完成后再发现干涉。
表面处理要求要与关键尺寸分开写清
明亮金属外观不能证明具体合金、硬度、氧化、镀层或其他处理。采购文件需明确材料标准及状态、热处理、表面处理、颜色纹理、膜厚或尺寸补偿、遮蔽区域、外观区和证明文件。
螺纹、贴合面、定位孔和侧向接口可能受处理影响,需说明尺寸按处理前还是处理后验收。外观可使用双方认可的限度样件,但功能面仍应保留可量化的尺寸和几何要求。
首件报告围绕“关系链”布置项目
建议把主安装面、总长宽高、周边壁轮廓、角部柱高度与孔位、螺纹通止、内底纹路位置、侧孔方向、安装耳位置和图纸几何公差列入首件风险清单。报告要注明图纸版本、基准建立方式、表面处理状态和测量约束。
三坐标、高度仪、螺纹规、针规、影像设备和客户认可的装配检具可以组合使用。单项尺寸全部合格并不自动代表装配关系合格,因此还应证明螺纹柱、周边壁、内腔纹路与侧向接口处于同一受控坐标体系。
样件试装重点记录装配顺序
样件完成后,研发团队可复核盖板或配合件贴合、四角螺钉导入、侧面接口让位、内部器件包络、安装耳落位以及工具可达性。密封、热、电气、振动或强度结果必须由客户试验规范验证,不属于照片能够证明的性能。
试装若调整了纹路、壁厚、螺纹柱或侧孔,应同步更新2D图、STEP/STP、BOM、检验表和采购版本。另一类设备外壳的深腔与框架基准管理,可参考设备外壳内腔、框架与批量检验说明,但尺寸和工艺参数仍需按本项目重新确认。
转入批量后固定工装、程序与抽检频次
样件批准后,应固定材料来源、毛坯状态、夹具编号、程序版本、关键刀具寿命、首件确认和巡检频次。角部螺纹柱、周边贴合面和侧向接口直接影响后续装配,建议持续保留过程记录,而不是只检查容易测量的总长宽。
包装要保护壁口、安装耳、螺纹入口和表面处理区域,避免金属件互相碰撞。可按批量和外观要求选择成型托盘、隔片、保护膜或单件套袋,并在标签中标明料号、版本、数量和生产批次。
内腔纹路设备外壳询价清单
请提供受控2D图纸、STEP/STP文件、配合件或装配模型、准确材料和状态、样件及量产数量、年用量、基准方案、内底纹路定义、周边壁要求、角部柱和完整螺纹标注、侧向开口、安装耳、去毛刺清洗、表面处理、首件记录、包装和交期。资料越完整,越能在打样阶段提前关闭装配与批量风险。
项目联系:
网站:www.htlmake.com
邮箱:HTLCNC@163.COM
手机:18682444204
配合件截图、试装照片和项目文件可通过网站微信工程师入口补充沟通。