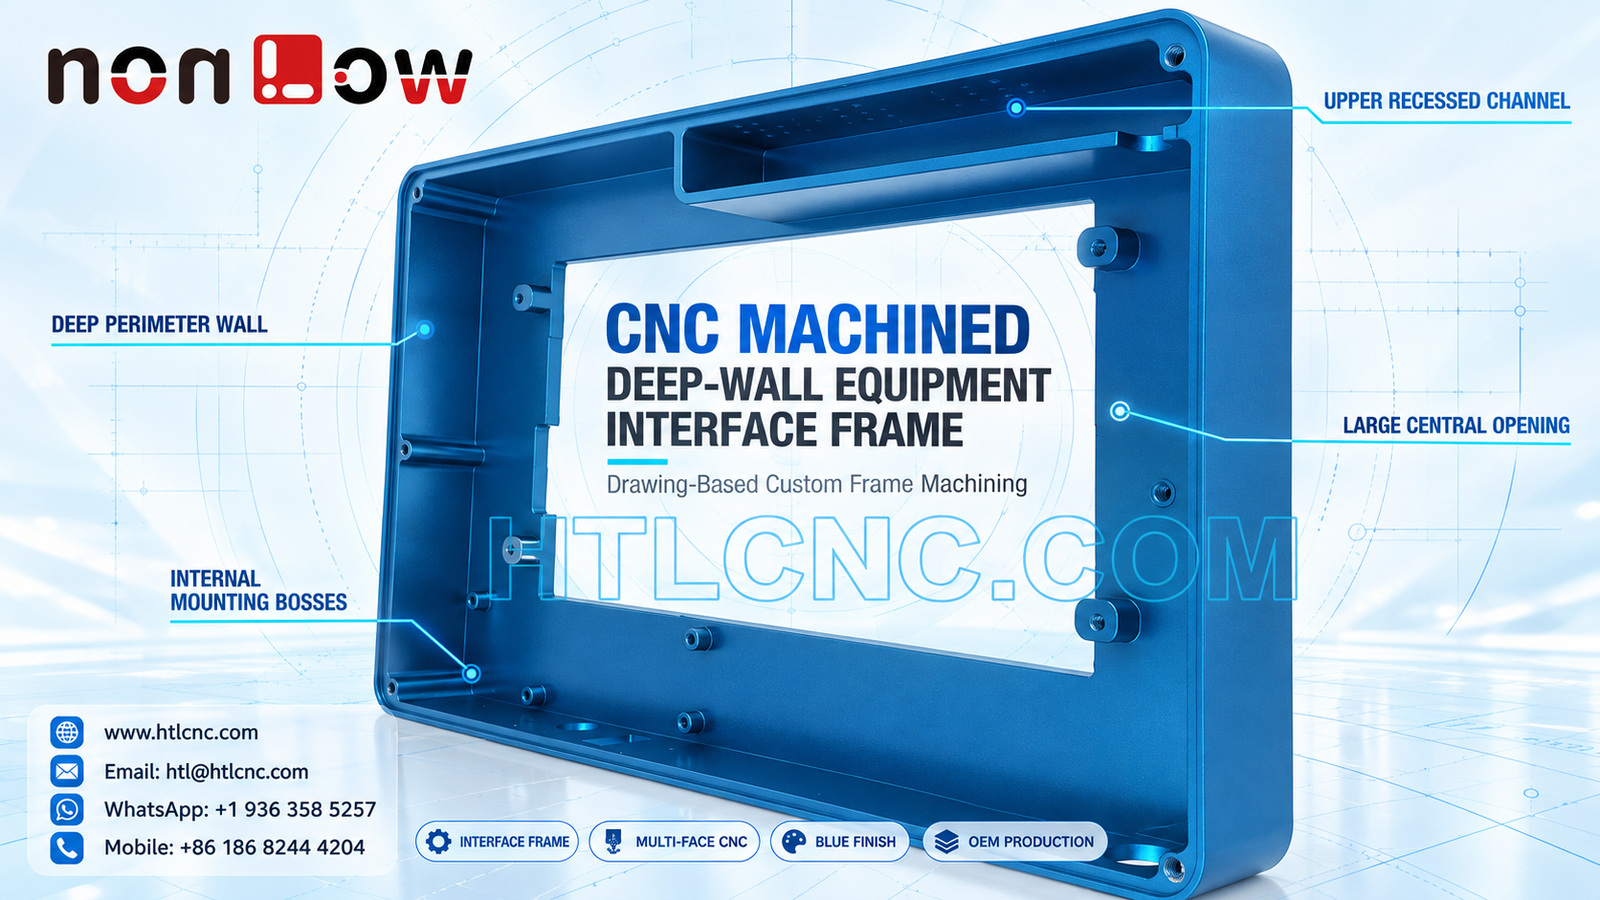
深壁设备接口框定制加工不是把一个大矩形窗口铣出来就结束。本组单件实物可见蓝色矩形接口框、中央大开口、较深周边立壁、内部多处安装凸台、角部紧固位置和上方长条凹槽。照片只能证明这些外观与结构特征,不能证明材料牌号、蓝色处理工艺、实际公差、认证或设备用途。深圳红太狼科技有限公司会根据客户受控2D图、STEP/STP、配合件和检验要求安排打样与批量方案。
国内非标项目先确认窗口里装什么
中央开口可能与面板、盖板、屏幕、装饰件或其他组件配合,但不能从照片直接确定。研发端应提供配合件外形、插入方向、重叠量或间隙、装配工具空间,以及哪些边用于定位、哪些边只用于避让。
若窗口周边还涉及胶粘、压条、卡扣、密封件或装饰间隙,请在图纸和装配说明中标注。这样加工评审才能围绕真实配合关系分配尺寸,而不是把所有边统一设为不必要的紧公差。
大窗口按完整轮廓编号,不只量长和宽
大开口除了总体长宽,还可能包含圆角、局部缺口、台阶、边缘高度和与外框的偏置。建议图纸给出完整轮廓度或关键点坐标,并建立相对主安装面的统一基准。
首件检验可结合三坐标、影像设备、高度仪和客户认可的配合样板。普通卡尺能够快速巡检部分宽度,却不能单独证明四边方向、局部缺口和整圈轮廓都与装配基准一致。
周边深壁要在松夹后复测形态
较深立壁在粗加工、翻面和夹紧过程中可能受到不均匀切削力。实际风险与材料状态、毛坯、壁厚、余量和支撑位置有关。工艺可根据模型评估均衡去料、阶段性留量和精加工顺序。
在治具里被压紧的接口框可能看起来平直,松夹后才表现出扭曲或开口变化。主贴合面、窗口轮廓、外框直线度和壁面方向应按图纸规定的自由状态或支撑状态复测,并把测量条件写入报告。
内部安装凸台要用配合件验证整组孔位
窗口周边可见多处凸台和螺纹位置。图纸需明确凸台高度、孔径或螺纹、有效深度、入口倒角、孔轴方向及与主贴合面的关系。若使用螺套,还应规定安装后高度与检验方法。
通止规只能判断螺纹本身,不能证明整组凸台能够同时对准配合件。样件阶段建议使用真实面板或客户认可的检具试装,检查螺钉导入、贴合状态和装配顺序,并把问题反馈到孔系基准与图纸版本。
上部凹槽要说明用途边界和端部形状
上方内侧存在长条凹槽,其宽度、深度、底面位置、端部圆角和与窗口的距离需要在模型中完整定义。若凹槽容纳标签、光导、密封件或其他零件,应提供对应组件;若只是避让,也应给出最小空间。
凹槽靠近深壁时会限制刀具直径和伸出长度,还可能积留切屑与清洗液。工艺评审要同时确认刀具可达、排屑、清洗和量具进入方式,避免尺寸合格但槽底残留影响装配。
翻面加工要保留可追溯的转移基准
接口框包含内腔、边缘和侧向特征,通常需要从不同方向接近。根据公差、数量和夹具条件,可采用受控三轴翻面、分度定位或多轴加工。设备轴数不是质量结论,关键在于每次翻面如何从已加工基准恢复坐标。
通过非标定制数控加工服务评审时,工程人员会核对定位面、夹持区、深壁受力、刀具干涉和检测空间。进入返单后,夹具编号、定位块状态、程序版本和首件项目应保持可追溯。
蓝色外观要用书面工艺和限度样件控制
照片显示蓝色表面,但不能据此认定是阳极氧化、喷涂或其他处理。采购文件应写明材料标准及状态、具体处理工艺、前处理、颜色标准、光泽或纹理、膜层要求、遮蔽范围、外观区和证明文件。
外框正面、深壁、凹槽和凸台因形状不同,反光和颜色观感可能有差异。建议规定光源、观察距离和允许缺陷,并确认螺纹、贴合面及关键孔位按处理前还是处理后验收。
样件试装把窗口、凸台和凹槽放在一轮检查
尺寸报告通过后,应使用配合件检查窗口落位、凸台孔系、紧固件可达、上部凹槽空间和侧向特征避让。若接口框需要满足密封、跌落、环境、光学或寿命要求,由客户提供试验工装、步骤和判定标准,不能由加工方根据照片承诺。
试装修改必须同步更新2D图、STEP/STP、BOM、检验表和采购版本。与其结构相近但检验重点不同的案例,可参考局部鳍片设备外壳的盖体与侧槽复核,实际尺寸与工艺仍需按本项目重新确认。
首件报告围绕装配关系组织
建议首件项目包括主贴合面、总体外形、中央窗口完整轮廓、周边壁状态、凸台高度与孔系、上部凹槽、角部紧固位置、侧向特征和图纸规定的形位公差。报告需注明图纸版本、测量基准、表面处理状态及是否约束。
如果客户后续采用专用检具批量巡检,应先用首件和三坐标结果确认检具相关性。检具适合快速判断装配,但不能替代所有尺寸记录,也不能掩盖接口框在自由状态下的变形。
批量交付要保护深壁和成品外观
样件批准后,可固定材料来源、毛坯状态、夹具、程序、关键刀具寿命、表面处理批次、首件和抽检频次。窗口、凸台孔系及凹槽发生设计修改时,应重新评估工装和检验程序。
包装应避免接口框互相套叠、深壁受压或蓝色外观面摩擦。可根据批量采用成型托盘、隔片、保护膜或单件套袋,并在标签中注明料号、版本、数量和批次,便于到货检查与异常追溯。
深壁设备接口框询价资料清单
请提供受控2D图、STEP/STP、配合面板或组件模型、准确材料和状态、样件及批量数量、年用量、主基准、窗口轮廓、深壁要求、凸台与螺纹标注、上部凹槽、侧向特征、关键公差、表面处理、试装与首件范围、包装和交期。资料完整后,可围绕样件验证、工艺优化和稳定返单制定一致方案。
项目联系:
网站:www.htlmake.com
邮箱:HTLCNC@163.COM
手机:18682444204
2D图纸、STEP/STP、配合件截图及试装视频可通过网站微信工程师入口补充沟通。