
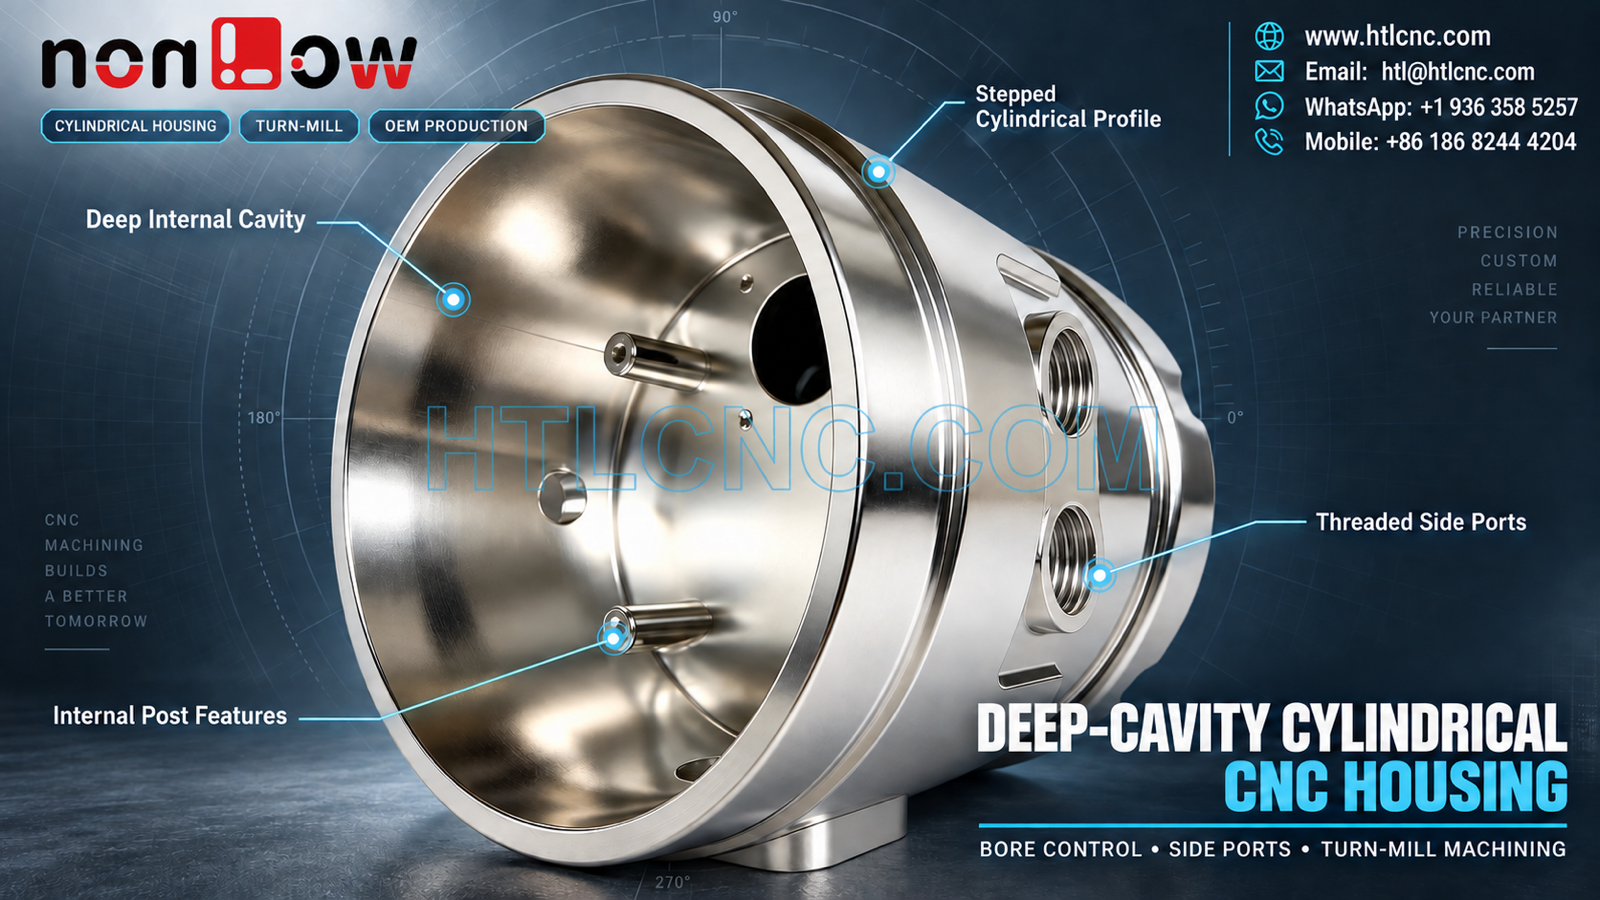
深腔圆筒壳体CNC加工同时涉及回转面、深腔、侧向螺纹口和内部柱位,零件是否合格不能只看外观是否光亮。图中零件可见较大的前端口沿、深腔、阶梯外圆、两个侧向接口、内部柱状特征、若干小孔和后端台阶。照片不能确认材料牌号、内孔公差、螺纹标准、密封要求、表面处理或最终用途,因此深圳红太狼科技有限公司会以客户受控2D图纸、STEP/STP模型和装配资料为准,开展来图评审、样件加工、小批量试产和返单生产。
项目评审先确认装配轴线和安装方向
询价资料应明确哪个内孔、外圆或端面承担主要定位,以及前端口沿、腔底、后端结构和侧口分别与该基准的关系。若客户有同轴度、圆跳动、端面跳动、位置度或轮廓度要求,应在图纸中给出基准符号和验收方式。
只有建立功能轴线,车削、铣削和检验才能使用同一套坐标。不能根据照片猜测哪个圆柱面是定位面,也不能把光洁外观当作尺寸或粗糙度要求。
样件要与配合件核对内孔深度和装配余量
深腔结构会影响刀具伸出、排屑和量具可达性。客户应提供腔体直径、深度、底面形状、内圆角、允许刀纹和关键配合区,同时说明内部柱位、小孔和较大开口是否需要与配合件保持特定距离。
首套样件建议使用真实配合件或客户认可检具,检查插入深度、口沿贴合、内部避空、工具操作空间和装配方向。若试装后修改柱位或腔深,2D图纸、三维模型和版本号必须同步更新。
阶梯外圆与前端口沿需在松夹后复核
图中外壁包含多级圆柱和较宽前端口沿。若这些区域承担定位、支撑或外观功能,图纸应分别标注直径、端面位置、跳动、圆角和倒角要求。薄口沿在夹紧时可能暂时变形,因此关键圆度和端面关系应在松夹后复核。
回转特征可结合定制数控加工服务评估车削或车铣复合路线;侧面结构和内部开口再按完整模型安排铣削。具体机床和工序取决于毛坯、材料、公差、数量和刀具可达性。
侧螺纹口不仅要通止合格,还要方向正确
图中可见两个侧向螺纹口,但照片无法确认其螺纹制式、深度和用途。图纸应标明螺纹规格与精度等级、钻孔深度、有效牙深、轴向位置、圆周方向,以及是否与内腔相交。
通止规只能判断螺纹尺寸,不能证明接口相对主轴线的位置和角度正确。首件记录可把螺纹验收、接口坐标和角度方向分开列项;若接口与内腔贯通,还应规定内侧去毛刺和清洁要求。
内部柱位要编号,避免靠外观判断功能
腔内可见柱状特征和多个孔位,但其用途不能由图片推断。采购资料应给每个柱位和孔位设置唯一编号,标注直径、高度、位置、孔深、螺纹或过孔属性,并与装配模型对应。
编号应贯穿图纸、编程清单、首件报告和异常反馈。这样可以避免使用“上面的柱”或“靠近大孔的小孔”等模糊描述,也便于研发阶段发生变更时准确隔离旧版本。
工艺路线要协调车削、铣削和基准转移
可行路线可能包括车床加工主要内外圆后转到加工中心,也可能使用车铣复合设备完成回转面和偏心特征。选择依据是批量、深腔比例、侧口数量、装夹空间和基准关系,而不是单独追求更多机床轴数。
需要二次装夹时,应利用已验证的外圆、内孔或专用定位面转移基准,并保护精加工腔壁和端面不受夹伤。加工深腔时要控制长刀刚性、切屑排出和冷却液残留,避免划伤腔底或堵塞小孔。
去毛刺和清洁要覆盖内部交叉位置
侧孔与内腔相交处、螺纹入口、内部柱根和小孔边缘都可能残留毛刺。去毛刺不能扩大接口、破坏定位边或改变柱位尺寸。对装配清洁度有要求的项目,应在采购规范中说明允许残留、清洗方式和包装环境。
首件检验可覆盖主内孔及深度、前端口沿、阶梯外圆、腔底位置、内部开口和柱位、侧口螺纹、侧口坐标以及图纸指定的几何公差。根据空间和精度,可组合使用内径量具、深度量具、螺纹规、高度仪、影像设备和三坐标。
材料与表面处理不能从银色外观推断
高反光金属外观不能证明具体铝合金、不锈钢、镀镍、阳极氧化、钝化或抛光。客户应提供准确材料标准、状态、替代规则、热处理、表面处理、涂层余量、遮蔽区域和材质证明范围。
内孔、螺纹和贴合面若会受到表面层影响,应说明尺寸按处理前还是处理后验收,并明确是否遮蔽和复检。
从样件转批量要锁定版本和包装方式
样件批准后,应锁定程序版本、装夹方向、关键刀具、柱孔编号、首件项目和抽检频次。旧程序、旧图纸、旧检验表及在制品要隔离。若项目涉及密封、压力或泄漏测试,客户需提供接口设计和验收规范,不能由照片推断。
包装要保护前端口沿、深腔表面、侧螺纹和外观区域,避免金属直接碰撞。可根据尺寸和表面要求使用螺纹保护、隔片、单件袋或成型托盘,标签标明料号、版本、数量和生产批次。
深腔圆筒壳体询价资料清单
请提供受控2D图纸和STEP/STP文件、配合件模型与装配方向、准确材料、样件和批量数量、年度需求、功能轴线、内孔及腔深要求、阶梯外圆、侧螺纹口规格与方向、内部柱孔编号、关键公差和几何控制、边缘处理、表面工艺、清洁度、首件报告范围、包装、交付地点和交期。资料尚未完整时,也可先发送图片、主要尺寸和项目阶段,通过网站微信工程师入口沟通试样计划。
网站:www.htlmake.com
邮箱:HTLCNC@163.COM
手机:18682444204
微信:可通过网站“微信联系工程师”入口扫码沟通。