
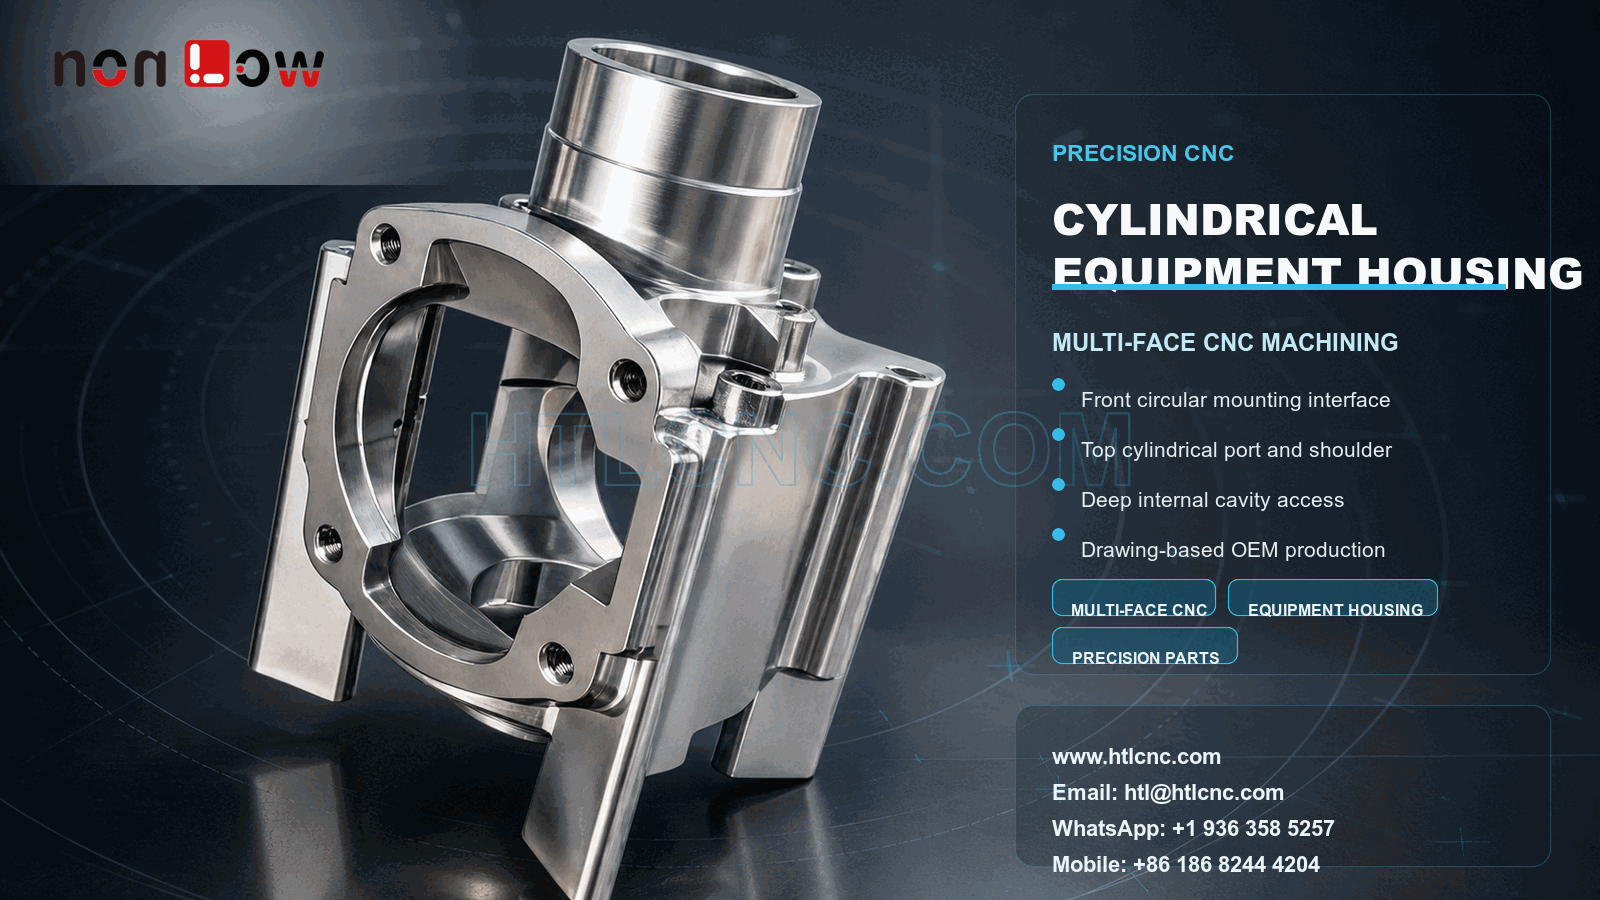
圆筒式设备壳体CNC加工的难点,不是单独完成一个圆孔或一个内腔,而是让前端安装面、顶部接口、侧向结构和底部支撑在同一套装配逻辑中保持一致。图示零件可见前端大圆形接口及四个周边孔、顶部筒形开口和台阶、较深的内部腔体、侧向开口以及下部支撑特征。深圳红太狼科技有限公司可根据受控2D图纸和STEP/STP模型提供非标精密零件加工、工程样件、小批量试产和返单生产。图片无法确认材料牌号、公差、密封要求和最终用途,正式工艺必须以客户发布的图档与装配资料为准。
国内询价先说明三个装配方向
这类设备壳体通常至少包含前端、顶部和内部三个功能方向。客户询价时建议先说明前端圆孔是否用于定位或安装,顶部筒口是否连接其他零件,内腔是否需要容纳机构、线束或其他组件。只有把功能关系说清楚,供应商才能判断哪些尺寸是重点,哪些只是避空或外观结构。
如果已有总装模型、关联件或试装照片,可与零件图一起提供。工程人员可据此梳理主基准、次基准和跨面尺寸链,避免报价时只看到单个孔径,却忽略不同接口之间的位置关系。
前端圆形接口与四孔位置要成组评审
前端可见一个较大的圆形开口或座面,周围分布四个小孔。图纸应分别说明圆孔直径、深度或台阶、端面要求、四孔类型、孔距以及它们相对中心轴的位置。孔是螺纹、通孔、沉孔还是定位孔,应在2D图中明确,不能只依赖三维模型判断。
实际加工可根据尺寸和要求评估端面铣削、圆弧插补、镗削、钻孔、铰孔或攻牙。检验可按项目需要使用内径量具、深度量具、针规、螺纹规、影像仪、高度仪或三坐标,并在首件记录中把圆孔与四孔作为一组装配特征管理。
顶部筒口需要确认直径、台阶和方向关系
顶部凸起区域包含筒形开口和环形肩位。它可能承担连接、定位或通道作用,但具体功能必须由客户确认。报价资料中应标明内外径、孔深、肩高、表面要求,以及顶部轴线相对前端圆形接口的方向关系。
根据毛坯、结构和批量,可以评估车削、镗削、圆弧插补或多面铣削等方案。是否采用车铣复合、四轴或五轴,不应仅凭外观决定,而要结合尺寸、公差、装夹次数、设备行程和总成本。
深内腔重点看刀具空间与排屑
壳体内部存在较深的开放腔体和不同高度区域。粗加工时既要去除材料,又要为后续精加工保留足够刚性。刀具直径、伸出长度、转角半径、排屑条件、局部壁厚和夹紧位置都会影响加工稳定性。
工艺上可分层粗加工,关键面保留精加工余量,待零件状态稳定后再完成受控底面、侧壁和孔位。内腔交叉处还应安排去毛刺与清洁,避免残留锐边或切屑影响后续装配。
侧向导轨、开口和支脚会影响装夹
零件侧面可见导轨状结构、局部开口和下部支撑。装夹时要避免夹紧力作用在薄弱区域或已加工表面,同时为前端、顶部和内腔保留刀具通道。样件阶段可以采用柔性工装验证结构;进入稳定返单后,再根据批量和版本成熟度评估专用软爪或定位治具。
三轴多次装夹、四轴分度和五轴加工都可能成为候选路线。真正影响结果的是基准转换、夹具刚性、刀具可达性和检测证据,而不是单纯强调设备轴数。
首件要用关联件验证,而不只看尺寸表
首件完成后,建议使用真实关联件检查前端贴合、四孔对位、顶部接口插入或避让、内腔空间、紧固件操作位置以及侧面是否干涉。若还要做阳极氧化、镀层、钝化、喷砂、抛光、喷涂或其他表面处理,应同时确认遮蔽区域、处理余量和外观面。
试装问题应回写到正式2D和STEP/STP文件,记录料号、版本、日期和变更说明。返单生产只使用已确认版本,避免聊天记录中的临时尺寸继续进入下一批。
小批量爬坡与返单一致性怎样管理
样件验证后,可围绕前端圆孔、四孔位置、顶部筒口、肩位高度、内腔深度、侧向特征和底部支撑建立首件及过程检查项目。若需要尺寸报告、材料文件、表面处理报告或批次追溯,请在报价阶段明确格式、抽样比例和随货方式。
进入重复订单后,应固定受控程序、装夹方式、刀具策略和检验版本。顶部筒口和前端圆环在周转运输中容易碰伤,可根据数量采用保护盖、隔片、单件袋或成型托盘,标签记录料号、版本、数量和批次。
提交完整资料才能得到有效加工评审
请提供2D图纸、STEP/STP文件、材料要求、样件与批量数量、年度预计需求、前端接口功能、顶部筒口定义、内腔用途、基准关系、螺纹、表面处理、检验资料、包装方式、交付地点和期望交期。若多个接口需要在同一装配中工作,请同时提供关联件或总装信息,我们将据此评估加工、装夹、检测和批量交付方案。
网站:www.htlmake.com
邮箱:HTLCNC@163.COM
手机:18682444204
微信:可通过网站“微信联系工程师”入口扫码沟通。