
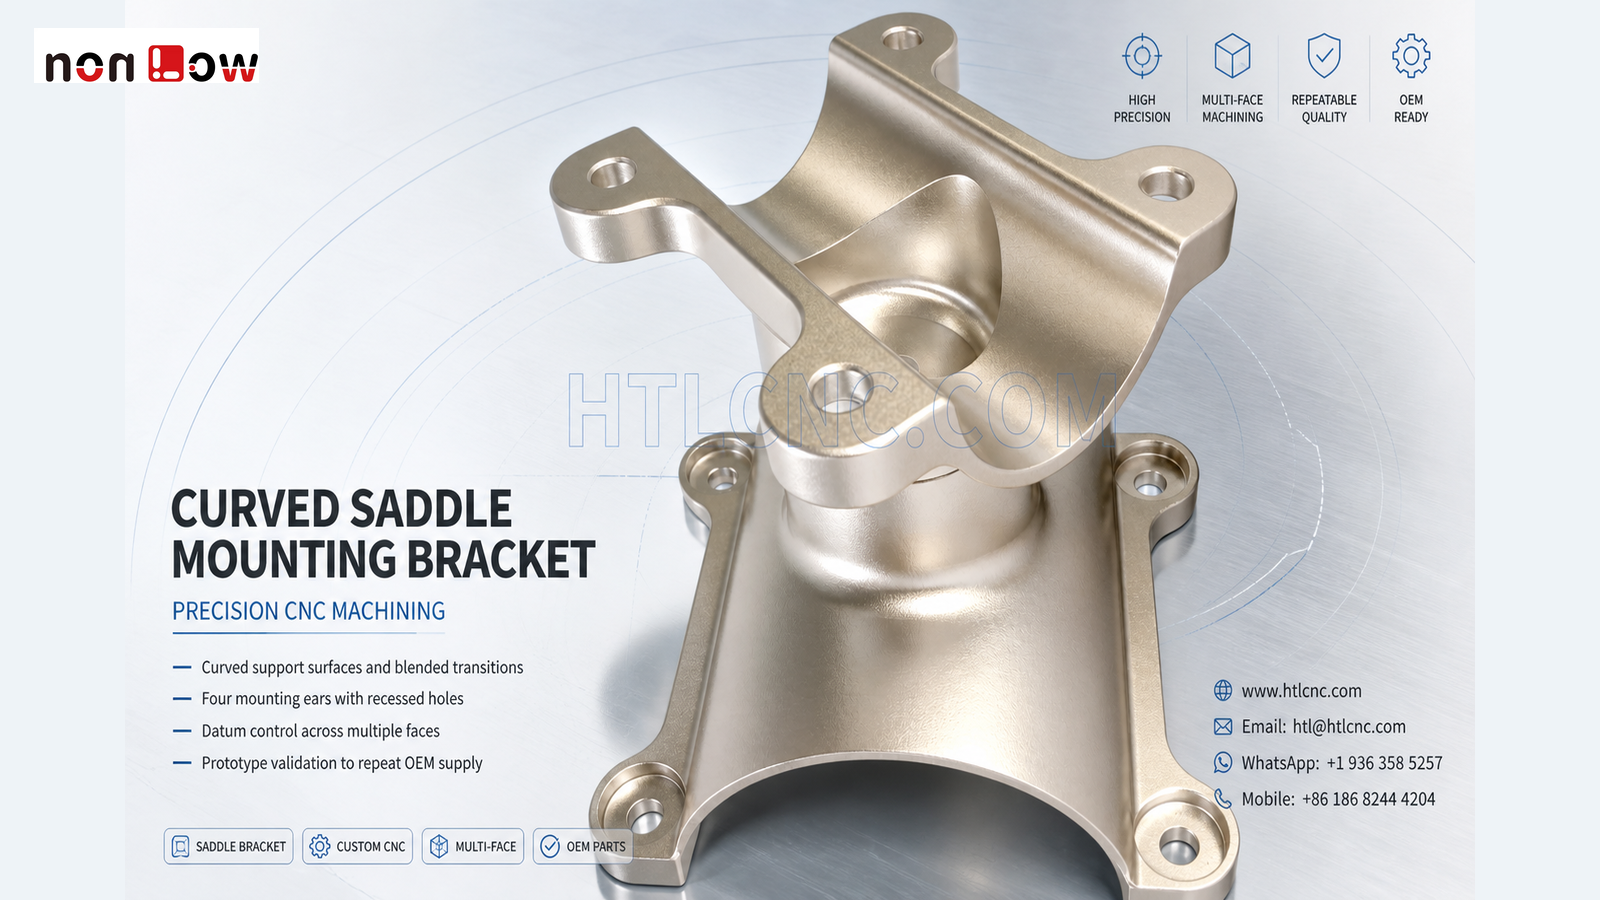
弧形鞍座安装支架定制加工不能只看四个孔能否装上。图中零件可见上下两处弧形承托区域、四个外伸安装耳、带台阶的圆孔、中间开口以及连续过渡的筋位。深圳红太狼科技有限公司为国内研发团队、自动化设备企业、非标设备厂和采购部门提供来图CNC加工、复杂曲面加工、精密支架打样、小批量试制和返单生产。图片无法确认材料牌号、精度、表面工艺、承载要求和具体用途,生产和验收必须依据正式2D图纸、STEP/STP模型及装配资料。
询价时为什么最好同时提供配合件
鞍座类零件通常通过弧面承托、定位或避让另一件圆柱形或曲面零件。只提供支架单件图,供应商可以加工出圆弧,却不一定理解真实接触区域、安装方向和允许间隙。提供配合件或装配模型,有助于确认圆弧中心、接触长度和周边避空。
采购方还应说明哪个面是装配基准、四个孔中是否有定位孔,以及上下弧形区域是否存在同轴、平行或角度关系。功能不明确时,不能凭产品外观推断。
圆弧面不是只测一个半径
如果弧形表面参与贴合,除半径外,还可能需要关注轮廓、中心位置、轴线方向和表面状态。若只有局部区域真正接触,应在图纸中标出功能区,避免把整段过渡曲面都按最高要求加工和检测。
曲面可根据轮廓、刀具可达性和精度选择轮廓铣削、球刀精加工或其他合适路线。刀路应尽量保持连续,减少在承托面上形成明显接刀痕。对外观或接触痕迹有要求时,应在样件阶段确认限度。
四个安装耳要形成统一孔系
图中四个外伸耳位带有圆孔和局部沉台。图纸应明确通孔、沉孔、定位孔或螺纹孔的类型,并给出孔径、深度、孔口要求和相对基准的位置。四个孔分别合格,并不代表孔系一定能与底座顺利装配。
若孔系与弧面共同定位,首件报告应体现两者之间的关系。沉台深度和耳位高度也要结合螺钉头、垫片及装配平面确认,不能只作为外观结构处理。
变截面与过渡筋位怎样安排加工
弧形主体与安装耳之间存在连续过渡,局部壁厚和刀具接触状态会变化。粗加工阶段可保留必要支撑,先建立稳定基准,再逐步完成内弧、外形、耳位和孔系。夹紧位置应避开薄弱边缘和已完成的曲面。
内部圆角、筋位厚度和曲面光顺要求会影响刀具直径、伸出长度和走刀方式。设计允许时采用合理圆角,有利于提高刀具刚性和加工稳定性;功能性尖角则应单独标注。
多方向特征是否必须五轴加工
这类零件包含曲面、不同高度的孔面和侧向轮廓,可能采用三轴多次装夹、四轴分度或五轴加工。选择依据应是可达性、基准转移次数、数量和公差,而不是单纯追求设备轴数。
不论采用哪种设备,关键是主基准能否稳定复现、夹具是否会使零件临时变形,以及检测时能否按相同基准还原图纸要求。复杂设备不能代替清晰的基准方案。
国内项目怎样设计首件检验
检验内容可围绕弧面轮廓或半径、弧面中心与孔系关系、四个耳位高度、孔径与沉孔深度、整体尺寸、过渡区域和图纸规定的形位公差展开。根据要求,可使用高度仪、内外径量具、深度量具、销规、影像测量、三坐标扫描或专用配合检具。
配合检具适合快速判断装配,但若图纸规定了轮廓度或位置度,仍需保留相应尺寸数据。首件记录应标明图号、版本、批次、测量基准和检验环境,后续返单才能复用同一判定逻辑。
表面处理与包装要保护承托区域
照片中的金属颜色不能证明材料或最终处理。客户应根据使用环境指定机加工状态、喷砂、抛光、镀层、钝化、阳极氧化、喷涂或其他相容工艺。受膜厚影响的圆弧、孔、沉台和贴合面,应说明遮蔽、尺寸预留或处理后复检。
四个安装耳和大面积弧面在运输中容易互相碰伤。包装可采用独立隔层、软质保护和方向固定,并在外箱和内包装上保持图号、版本和批次一致。
从样件确认到批量返单
样件阶段建议用真实配合件验证弧面接触、孔系安装、螺钉操作空间、周边避让和表面状态。涉及承载、振动、磨损或寿命的项目,应由客户给出测试工况和验收标准,不能由加工照片代替性能验证。
样件确认后,再根据月度用量、年度需求和交期安排小批量爬坡。稳定返单需要锁定程序、夹具、首件标准、刀具管理、表面处理批次和包装方式,改图时同步更新所有加工与检验文件。
弧形鞍座支架询价资料
请提供2D图纸、STEP/STP文件和配合件或装配模型,并说明材料、样件及批量数量、主基准、功能弧面、孔和沉台、关键公差、表面处理、外观区域、检验记录、包装和交期。资料尚未完善时,可先发送照片、主要尺寸和装配说明,通过网站微信工程师入口沟通。
网站:www.htlmake.com
邮箱:HTLCNC@163.COM
手机:18682444204
微信:可通过网站“微信联系工程师”入口扫码沟通。