
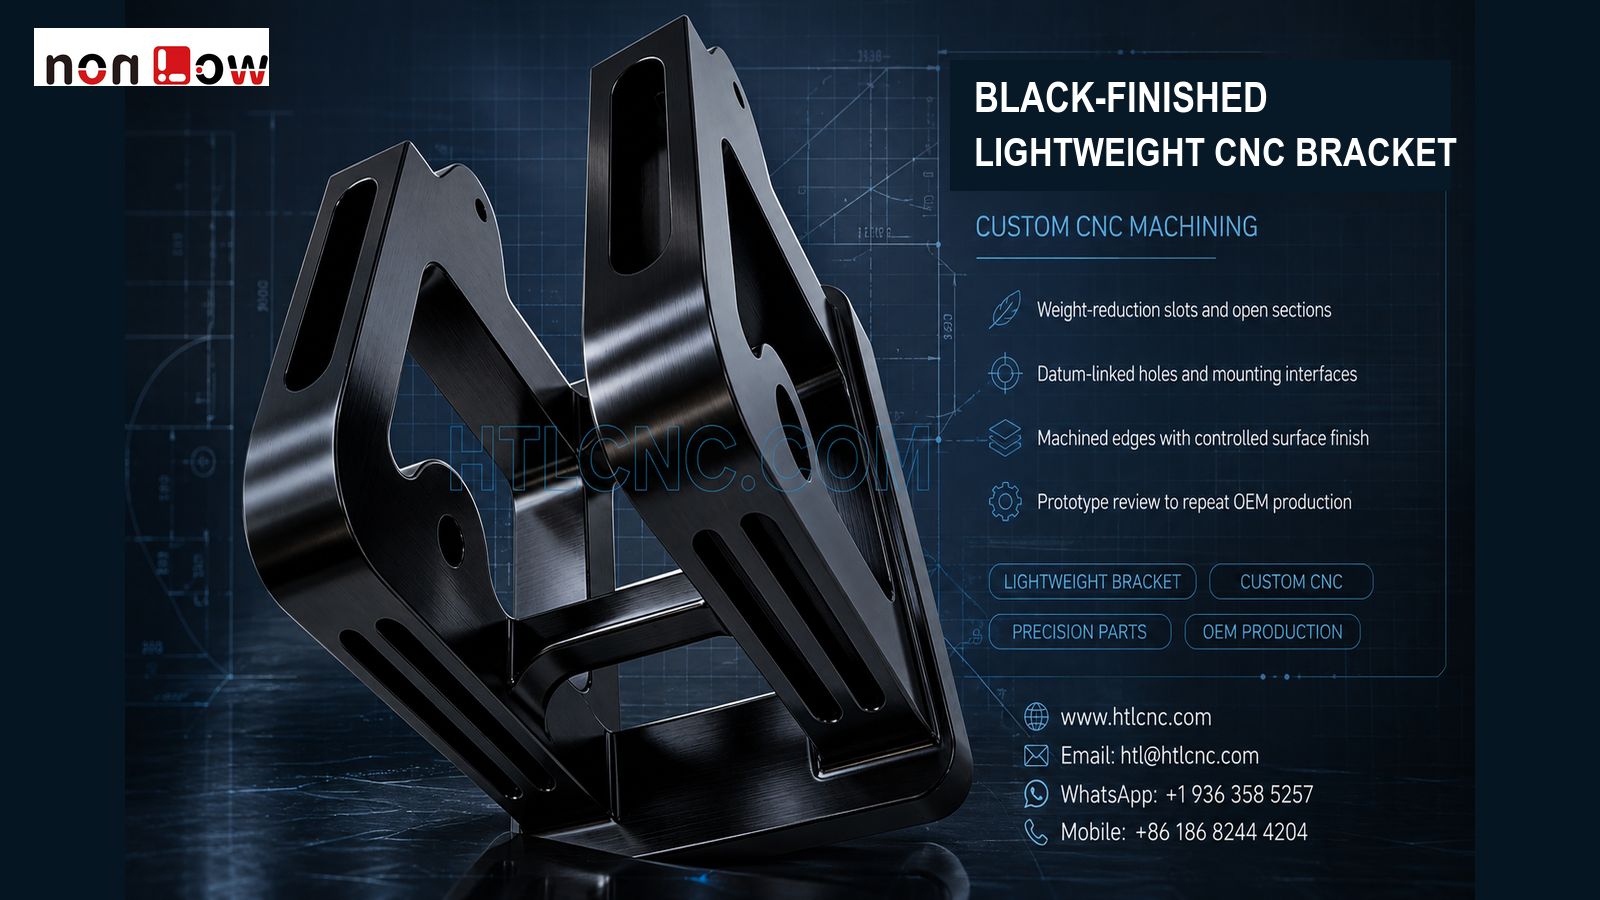
开槽轻量化支架来图加工的重点,不只是把外形和长槽加工出来。图中零件由两侧框架和中间连接结构组成,可见多条长槽、大面积开口、圆孔、斜向边缘及不同方向的安装面。深圳红太狼科技有限公司面向国内研发团队、自动化设备厂、非标设备企业和采购部门,提供CNC精密零件加工、多面加工、工程样件、小批量试制及返单生产。图片只能证明其可见结构和深色表面状态,不能确认材料牌号、具体涂层、公差、承载能力和最终用途,生产仍应以正式2D图纸、STEP/STP模型和工艺要求为准。
先从装配关系判断哪些位置真正重要
这类支架外轮廓大、开口多,如果只按单个尺寸报价,容易忽略左右侧板之间的间距、孔系对应关系和安装面的方向。询价时应提供装配模型,并说明哪个面贴合设备、哪些孔负责定位、哪些孔只用于紧固或避让。
工程评审会据此建立主基准、方向基准和辅助基准。非功能性的外形可以采用合理的一般公差,而直接影响装配的孔位、平面和间距则需要在图纸中单独标注。
长槽和大开口加工后为什么容易发生变化
两侧框架存在长窄槽和三角形开口,去除材料后剩余筋条与连接梁的刚性会降低。工艺路线需要考虑粗加工保留量、左右区域的切削平衡、夹紧位置以及关键面最终精加工的时间点,避免零件在夹具上合格、松开后尺寸发生变化。
槽宽、深度、内部圆角和刀具伸出量也会影响加工稳定性。若设计允许,合理的内圆角有利于使用刚性更好的刀具;若必须保留尖角或窄槽,应在图纸中明确其功能和允许的加工方式。
左右框架不能分别测完就算合格
图中结构的装配价值来自两侧之间的关系。除了单独测量孔径、槽宽和外形,还要根据图纸检查左右安装面的平行或角度关系、连接结构间距、对应孔位以及整体基准下的位置尺寸。
加工方式可根据数量、刀具进入方向和公差要求,选择受控翻面、四轴分度或五轴加工。设备轴数不是唯一标准,夹具是否稳定、基准能否重复、检测是否能按同一基准复现同样重要。
黑色外观必须把工艺名称写清楚
照片中的深色外观并不能直接证明是黑色阳极氧化,也可能来自喷涂、镀层、氧化或其他处理。客户应结合材料、使用环境、耐磨、防腐、导电、绝缘和外观要求指定工艺,不应让加工方仅凭照片猜测。
孔、螺纹、配合面和基准面若受膜厚影响,应提前说明是否遮蔽、预留尺寸或处理后复检。对色差、光泽、纹理和允许划痕有要求时,可通过签样或限度样件建立双方一致的外观标准。
多开口结构如何安排去毛刺和保护
长槽、圆孔和三角开口带来大量边缘,去毛刺时既要消除松动毛刺和割手风险,也不能把定位边、窄筋或图纸规定的边缘过度倒圆。采购资料中可以给出统一倒角,也可以标注需要保持锐边或重点保护的区域。
黑色表面完成后,亮边、磕碰和摩擦痕迹会更明显。包装应避免左右框架相互接触,必要时采用独立隔层、软质保护和方向固定,防止运输中损伤装配面和外观面。
首件检验应围绕装配风险展开
检验项目可包括基准面状态、总宽、左右框架关系、长槽尺寸和位置、连接梁间距、圆孔尺寸与孔位、边缘状态以及图纸要求的形位公差。根据精度和可达性,可组合使用高度仪、平台量具、销规、螺纹规、影像测量、三坐标或经确认的专用检具。
首件记录应对应正确的图号、版本和批次。如果表面处理外协,还应约定处理批次、外观验收和关键尺寸复检方式。后续返单时,加工程序、装夹基准、检验表和包装要求都要跟随版本更新。
样件阶段要验证哪些内容
工程样件适合验证安装面能否贴合、孔位是否对应、紧固件是否便于操作、周边零件是否干涉,以及表面处理后的尺寸和外观是否满足要求。若涉及承载、振动、疲劳或寿命,应由客户提供试验条件和判定标准,不能从产品照片推断性能。
样件确认后,可结合月度用量、年度需求和交付节奏安排小批量试产。稳定返单的关键是锁定图纸版本、加工基准、首件检查、刀具管理、表面处理验收和包装方式,而不是仅保留一份旧报价。
国内开槽支架询价资料清单
请提供2D图纸、STEP/STP文件和相关装配模型,并说明材料、样件数量、批量需求、装配基准、关键孔槽、左右框架关系、公差、边缘处理、黑色表面工艺、外观区域、检验记录、包装和交期。资料暂时不完整时,也可先发送产品照片、主要尺寸和装配说明,通过网站微信工程师入口沟通评审。
网站:www.htlmake.com
邮箱:HTLCNC@163.COM
手机:18682444204
微信:可通过网站“微信联系工程师”入口扫码沟通。